forumul prelucratorilor prin aschiere
Un loc pentru pasionatii prelucrarilor prin aschiere unde pot cere/oferi sfaturi si impartasi din experienta lor.
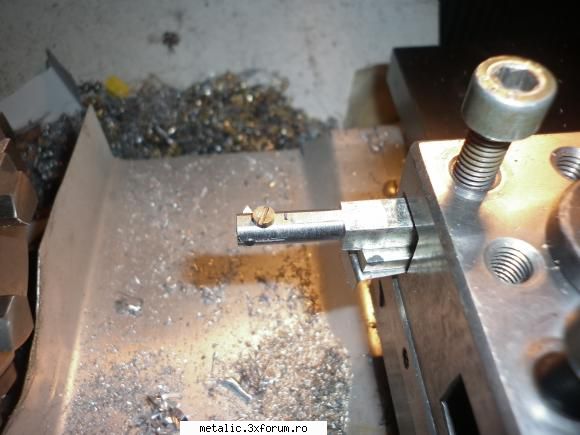
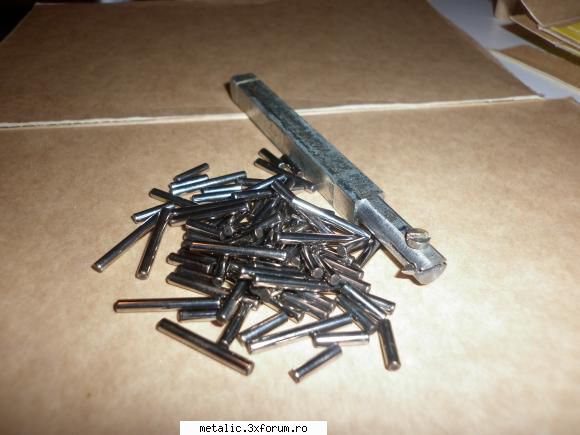
In limba engleza se numesc "insert", se fixeaza pe cutit cu un surub intr-ul locas special si sunt facute din carburi metalice sau materiale ceramice. mi-am facut si eu inserturi, insa ale mele sunt din otel. am " gasit" undeva un panou demonstrativ cu un ax si niste pinioane de la o cutie de viteze. axul avea 3 rulmenti cu " ace" , role de 2,5 mm diam si 10 si 20 mm lungime, intr-o colivie de plastic. era pacat sa stea si sa rugineasca acolo, asa ca le-am trasat alt scop in viata.
inserturi – poza de sorin renato, in Proiecte · 38.3KB
_______________________________________ Tos MN80a full option
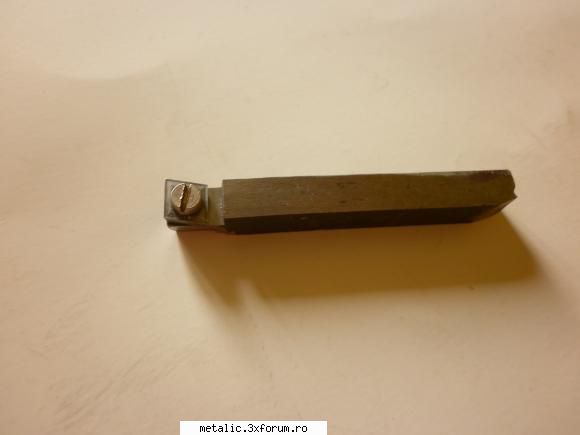
bara patrata de 8 mm, gaurita transversal cu 2,5 mm, taiata cu freza disc de 0,6mm, surub de strangere de 3 mm, tija-insert polizata pana la jumatate , polizat unghiul de 60 grade, honuit cat de bine am reusit in alt port-insert si probat. merge super!!!!!!! am testat pe in filet interior, pas de 4 mm( ptr buna vizibilitate si pentru ca asta era pe strung), am ajuns la adancime de 1,5mm si mai mergea inca cu destula usurinta, antrenarea axului fiind facuta cu manivela, pentru " feeling"
inserturi – poza de sorin renato, in Proiecte · 26.7KB
_______________________________________ Tos MN80a full option
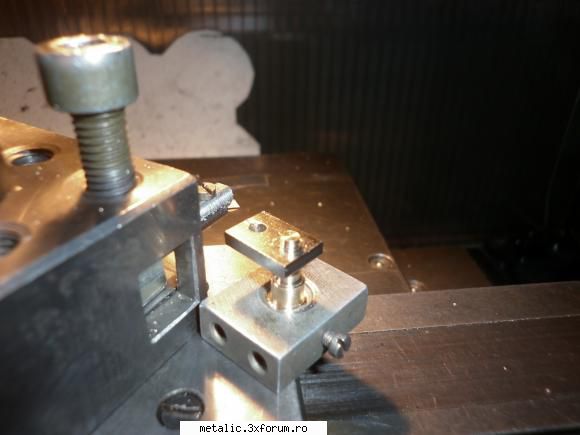
am incurcat ordinea pozelor. sus este dispozitivul de verificare a inaltimii cutitului. in colt este prea sus, unul este prea jos, oricum, este vorba de o zecime sau mai pitin.
inserturi – poza de sorin renato, in Proiecte · 36.2KB
_______________________________________ Tos MN80a full option
Sunt role de la rulmenti cu ace. Banuiesc ca sunt de o duritate superioara. Interesanta scula. Destinatia ei este pentru executarea de filete sau are suficienta rigiditate si ca bara de alezat interior?
Nu este chiar asa. In cazul americanilor pe care-i urmaresc pe practicalmachinist.com cand au nevoie de un insert pentru o treaba mai aparte sfatul cel mai des dat este sa se contacteze firma distribuitoare/producatoare de insert-uri ca sa-i faca/recomande un insert pentru job-ul respectiv. In cazul nostru apelam la improvizatii ca nu mai avem firme producatoare la care sa avem acces (financiar sau fizic). Dar a improviza nu este neaparat un handicap. Cel putin eu nu vad chiar asa de neagra situatia
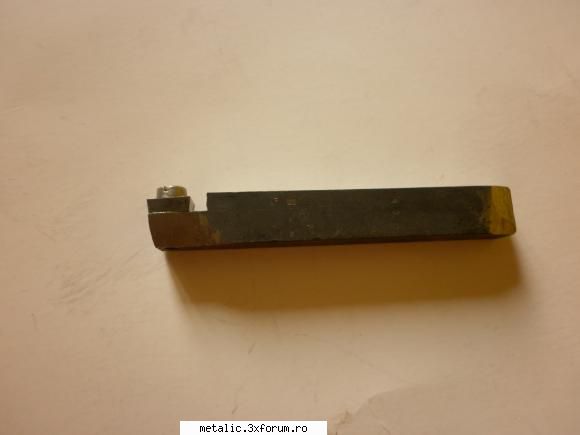
aveam prin sertare un insert neidentificat, cu gaura de 4,2 mm, destul de bont, nefolosit. l-am ascutit destul de bine pe o piatra mica, pe mini-polizorul meu si i-am facut un suport. taietura e facuta cu o freza disc de 2 mm. a urmat gaurirea si filetarea, M4. aveam de gand sa il fixez cu o pana infipta intre insert si marginea taieturii, insa nu e nevoie! cel putin pentru aluminiu nu e nevoie. si mai taie si bine, culmea!!! insertul are 3,2 mm grosime
inserturi – poza de sorin renato, in Proiecte · 12.9KB
_______________________________________ Tos MN80a full option
Am si eu o intrabare, undeva pe net (dar mai stiu unde) am vazut la un american cum s-a folosit de o freza cu carbura pentru un cutit de strung, piesa din cate vazute...era alamita pe un suport, sunt un novice intr-ale strungaritului, crezi ca se poate folosi freza cu carbura pentru un dispozitiv , nu de alta, dar am multe freze de la un CNC, o perioada in afara de proiectare ma ocupam si de un router CNC.
Depinde de tipul de freza, daca e vorba de o freza de riuter pentru lemn, cred ca ar fi cam dificil de folosit asa ceva, pentru ca respectica carbura s-ar putea sa nu reziste la metal. In schimb, daca e o freza cilindrica utilizara la o freza CNC pentru prelucrat metale, cred ca s-ar putea folosi cu un suport in care s-a facut o gaura cat mai apropiata de diametrul cozii frezei, ceva in genul primei fotografii din topicul acesta.
_______________________________________ Tos MN80a full option