forumul prelucratorilor prin aschiere
Un loc pentru pasionatii prelucrarilor prin aschiere unde pot cere/oferi sfaturi si impartasi din experienta lor.
.............. Se potrivesc perfect pe SP80, acum trebuie doar sa vad cum se adapteaza lineta mobila pe carucior tinand cont ca nu am nici o gaura filetata pentru asa ceva pe carucior.
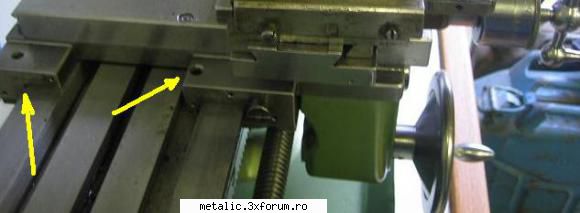
Se pare ca luneta mobila se ataseaza in partea stanga a caruciorului, in fotografia atasata apar doua gauri care, presupun, folosesc la prinderea lunetei.
Strung SP80 – poza de PL500, in Strungul si SDV-uri ajutatoare · 19.3KB
.............. Se potrivesc perfect pe SP80, acum trebuie doar sa vad cum se adapteaza lineta mobila pe carucior tinand cont ca nu am nici o gaura filetata pentru asa ceva pe carucior.
Se pare ca luneta mobila se ataseaza in partea stanga a caruciorului, in fotografia atasata apar doua gauri care, presupun, folosesc la prinderea lunetei.
Multumesc pentru poza. La al meu nu am gaurile date de aceea nu stiam exact unde vin. Banuiam ca acolo este locul dupa o poza a strungului TOS. Este strungul dumneavoastra? Pare a fi tot SP80?! M-as bucura sa am cu cine sa schimb informatii (de fapt pe cine sa intreb )
Nu, strungul nu este al meu. Eu am un TOS MN80A, din pacate inca in proces de reconditionare de vreun an si ceva. Strungul il am la tara,pe acolo ajung cam la 2 saptamani si nici atunci nu prea am timp de el. Am si eu lipsuri la el: ambele lunete (de fapt doar cea fixa m-ar interesa cumva), ceva roti dintate pt. filete (inca nu stiu care imi lipsesc), dispozitivele speciale(de frezat si divizorul). In plus trebuie aranjat electric deoarece instalatia a fost pt. alimentare trifazata. Experienta mea practica de lucru cu strungul este zero, doar am citit destul de mult despre aschiere, strunguri si alte asemenea pt. a fi pregatit cand ii voi pune in folosinta.
Vedeti ca am postat in sectiunea "Manuale" un manual de utilizare pentru TOS MN80 (daca nu-l aveati deja). Daca aveti vreo cunostinta despre manualul pentru SP80, va rog sa ma ajutati si pe mine. Am un amic care are un TOS MN80 insa este destul de obosit si nici instalatia nu este originala, insa are ambele lunete si 2 papusi mobile plus toate rotile pentru filete si multe alte accesorii. Ar vrea sa-l vanda insa cere foarte mult considerand starea lui (2000ron). Nici el nu-l foloseste, poate pana la urma o sa reduca din pret si o sa dau de stire pe forum. Poate intereseaza pe cineva. Cat despre teorie si eu m-am documentat o gramada si inca ma documentez, urmaresc toate clipurile posibile de pe youtube si forumuri straine ca sa-mi largesc orizonturile. Insa nimic nu se compara cu lucrul efectiv pe strung... pot pierde ore intregi lucrand fara nici o durere de spate, gat, etc.
Ce ma gandesc ca mi-ar fi foarte de folos: un QCTP (Quick Change Tool Post) sau suport de cutite cu schimbare rapida sau mai degraba un astfel de suport pentru cutitul de debitare insa postat in spatele piesei. Am citit pe net ca are o eficienta mult mai mare aflandu-se in spatele piesei decat in pozitia clasica si asta din urmatorul motiv: in pozitia clasica, atunci cand avansul este prea mare cutitul va musca din piesa si datorita miscarii de rotatie a piesei acesta se va infunda si mai tare in material ducand la ruperea cutitului sau blocarea strungului; pe cand aflandu-se in spatele piesei de debitat, in momentul in care se forteaza avansul cutitul nu se va mai infunda in material ci va fi aruncat inapoi nemaiexistand pericolul de rupere.
o observatie la clipul cu "making a cone morse for sherline" de mai sus este felul in care individul ala strange mandrina pe rand la fiecare din cele 3 gauri . lucrul asta nu-l inveti de nicaieri , nici la scolile de prfil si nici de la alti meseriasi . ce parere aveti , e justificata strangerea in acest fel pt o mai buna distribuire a fortei de apasare ? adica teoretic ar tr sa functioneze si la strangerea universalului chiar daca acesta are alt mecanism de strangere
Daca stai pe langa un meserias ai sa observi ca strange daca vrea precizie doar o singura gaura si aceiasi... Unele treburi se fura vizavi de meserie, si altele vin din experienta.
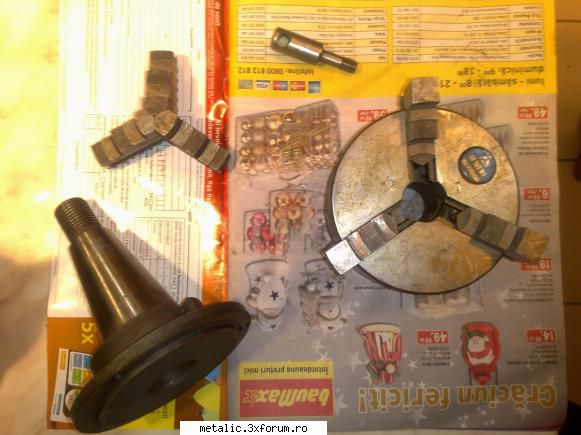
Am reusit sa iau intr-un final un universal de 100 cu doua seturi de bacuri, normale si intoarse. Ramane sa-i fac flansa de adaptare si sa-l pun pe strung. Desi ma gandesc ca daca este bun (ar trebui, pare aproape nou) sa-l folosesc doar pentru lucrari mai pretentioase. L-am cumparat cu flansa pe con, banuiesc ca ar fi fost pentru freza. @radu cnc, ma puteti ajuta cu o flansa cu filet pentru axul strungului meu? Ma gandesc sa fac prinderea direct pe axul strungului nu pe flansa universalului de 80 care este momentan montata pe strung.
Strung SP80 – poza de cnc-3000, in Strungul si SDV-uri ajutatoare · 43.6KB
Daca nu gasiti meserias local si doriti sa va ajut, va ajut cu placere. Trebuie insa sa procur material , sa stiu cota exacta a filetului de pe axul strungului si diametrul de divizare a gaurilor de prindere din universal.
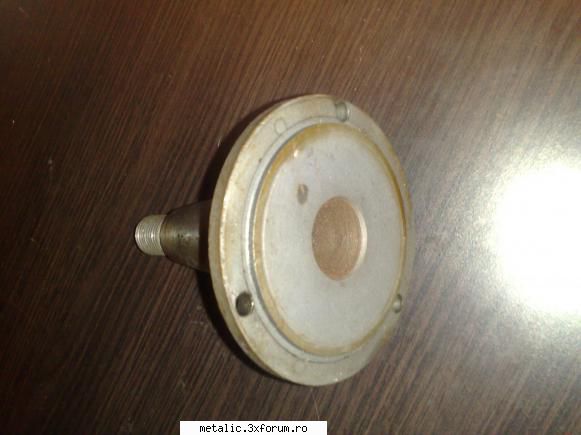
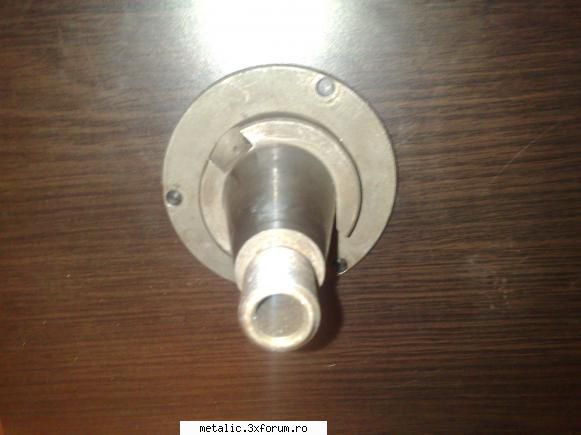
@radu cnc: ma gandeam sa transform flansa pe con care a venit cu universalul. Teoretic trebuie doar inlaturat conul si alezat gaura interioara cu filetul necesar. Celelate dimensiuni (pentru prins universalul pe el) sunt facute de fabrica si nu trebuie nici o adaptare. Piesa arata asa:
Strung SP80 – poza de cnc-3000, in Strungul si SDV-uri ajutatoare · 30.2KB
Este pacat sa se strice conul, iar cel mai corect este ca sa se realizeze filetul intr-o flansa, se prinde in axul strungului si se strunjeste fata dreapta si gulerul pentru universal. Asa este cel mai corect ca sa fie abateri minime.
Aveti dreptate cu metoda de lucru, am vrut sa folosesc piesa pe care o aveam pentru a simplifica treaba (gasitul materialului, etc.) Credeti ca fonta se preteaza pentru o flansa de universal? Si ma refer strict la fonta turnata (probabil) de la discurile de gantere. Am deja o flansa de instalatii din fier (cred ca este superior OL37) cu dimensiunile fi 160mm si grosimea 20mm insa este destul de greu de redus la diametrul de 100mm tinand cont ca nu o pot debita pe stungulet. Fonta se prelucreaza muult mai usor si deja am discuri cu diametrul de 100mm. Insa imi este teama ca datorita propietatilor casante ale fontei sa nu ma trezesc cu universalul in cap.
Inspirat de forma flansei conice pe care ati postat-o, cred ca puteti folosi cu succes un butuc roata auto ca in: exemplu Ca idee de diversitate cautati imagini cu google folosind cuvintele ,,butuc roata". In magazine preturile incep de la vreo 50 lei, insa cred ca cel mai bine este ca, inarmat cu sublerul, sa vizitati targurile de vechituri, service-urile auto pt. piesele uzate inlocuite sau pe la dezmembrari auto.
O alta idee de semifabricate ce pot fi folosite cu succes in diferite constructii metalice ar fi tijele de la amortizoarele (telescoapele) auto.
off topic: in cadrul redactarii mesajelor pe forum, la ,,Actiuni", alaturi de butonul <submit> nu puteti adauga si unul cu functia <preview> ?
...ma gandeam sa transform flansa pe con care a venit cu universalul...
O buna metoda de a realiza in regim propriu o flansa cu CM3/CM2 pentru universal, este de a procura o scula veche cu CM3/CM2 - spre exemplu un burghiu cu con sau o bohrstanga, iesite din uz. Conul trebuie sa prezinte obligatoriu gaura de centrare de la prelucrarea originala. Se taie cu flexul partea activa a sculei. Se indreapta frontal pe strung. Se sudeaza o flansa adecvata. Se detensioneaza. Daca nu exista acces la un cuptor de TT, se poate incerca la o flacara de gaz prin inrosirea la aproximativ 800...900 grade si racirea lenta intr-un interval nu mai mic de o ora, prin indepartarea progresiva a flacarii. Se prinde flansa in universal si se sprijina cu varful rotativ al pinolei, presat in gaura de centrare. Se prelucreaza (se curata) zona sudata precum si fata frontala aferenta. Se indeparteaza universalul cu flansa cu tot si in locul sau se fixeaza flansa de prelucrat. Se strunjeste la final, sau se lasa adaosuri de rectificare - daca se dispune de psibilitatea rectificarii. Se demonteaza si se realizeaza gaurile echidistante pe o freza cu divizor.
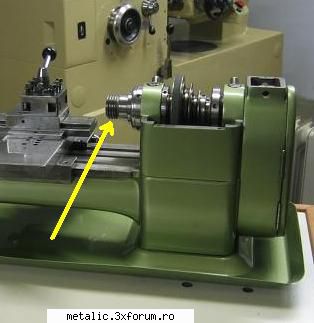
De fapt cnc-3000 voia sa adapteze universalul (prin intermediul unei flanse adaptoare) pe axul principal al strungului folosindu-se de filetul acestuia din urma.
Strung SP80 – poza de PL500, in Strungul si SDV-uri ajutatoare · 17.1KB
 )